Artykuł sponsorowany
Dlaczego cienkie aluminiowe elementy w serii tracą geometrię po spawaniu
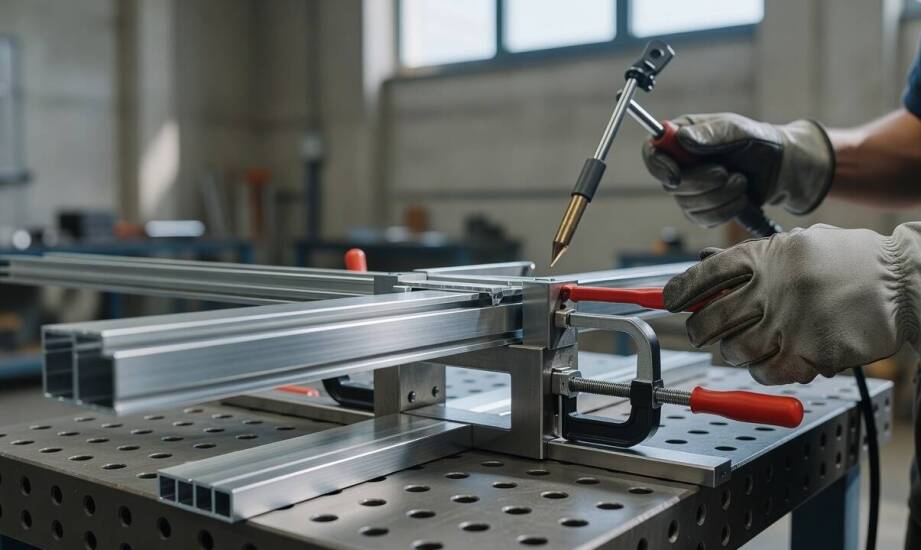
W seriach produkcyjnych cienkich elementów aluminiowych samo wykonanie wytrzymałej spoiny nie wystarcza do zachowania prawidłowej geometrii. Materiał poddany intensywnemu cyklowi cieplnemu łatwo zmienia płaskość i gubi wyjściowe wymiary detalu. Dla producentów wyrobów loftowych i konstrukcji przemysłowych każda deformacja oznacza trudności montażowe oraz ryzyko odrzucenia całej partii. Osiągnięcie pełnej stabilności wymiarowej wymaga rygorystycznej kontroli nad sposobem wprowadzania i odprowadzania ciepła podczas łączenia profili.
Przeczytaj również: Łańcuch 08b a bezpieczeństwo pracy: kluczowe aspekty do rozważenia
Dlaczego aluminium wymaga innej kontroli ciepła niż stal?
Aluminium zachowuje się pod łukiem spawalniczym zupełnie inaczej niż popularne gatunki stali konstrukcyjnych. Zasadnicza różnica sprowadza się do właściwości termofizycznych stopów lekkich. Przewodność cieplna aluminium wynosi od 200 do 237 W/mK. Dla precyzyjnego porównania warto zaznaczyć, że stal węglowa osiąga około 45-50 W/mK, natomiast stal nierdzewna zaledwie 15 W/mK. Znacznie wyższa przewodność cieplna aluminium powoduje gwałtowne rozprzestrzenianie się ciepła daleko poza bezpośredni obszar jeziorka spawalniczego.
Przeczytaj również: Dlaczego warto inwestować w małe woreczki przezroczyste na opłatki dla parafii?
W cienkich profilach oraz blachach o grubości poniżej trzech milimetrów energia termiczna błyskawicznie dociera do dużej powierzchni. Taki stan rzeczy drastycznie poszerza strefę odkształceń plastycznych wokół łączenia. Skurcz krzepnięcia stopów aluminium jest niemal dwukrotnie większy niż w przypadku stali, co potęguje problemy z zachowaniem geometrii. Zjawisko to generuje ogromne naprężenia wewnątrz materiału, które po ostygnięciu silnie ciągną połączone elementy ku sobie. W efekcie detale po spawaniu metodami TIG lub MIG/MAG często tracą równoległość lub prostoliniowość, nawet jeśli podstawowe parametry prądowe maszyny ustalone zostały poprawnie.
Przeczytaj również: Gzyms sufitowy halogenowy – klucz do nastrojowego oświetlenia wnętrz
Stopy aluminium posiadają specyficzną charakterystykę cieplną, która sprawia, że materiał szybko traci lokalną wytrzymałość mechaniczną w strefie wpływu ciepła. Obszar przylegający do krawędzi spoiny staje się miękki i wysoce podatny na deformacje pod wpływem własnego ciężaru oraz rosnących naprężeń skurczowych.
Które cechy projektu potęgują ryzyko zwichrowania?
Niektóre decyzje konstrukcyjne bezpośrednio przekładają się na zwiększoną podatność aluminiowego detalu na wypaczenia. Długie spoiny ciągłe powodują szkodliwą kumulację skurczu wzdłuż całej krawędzi łączonego elementu. Asymetria układu spoin, polegająca na spawaniu tylko jednej strony profilu, niezmiennie prowadzi do jednostronnego ściągania i wygięcia materiału. Niewielka liczba punktów mocowania lub ich błędne rozmieszczenie na stołach montażowych ułatwia swobodne przemieszczanie się nagrzanych części.
Cienkościenne rury i profile kwadratowe, powszechnie stosowane w nowoczesnym wzornictwie przemysłowym, reagują na asymetryczne nagrzewanie wygięciem w kształt łuku. Jeśli konstruktor nie przewidzi odpowiednich naddatków technologicznych lub zaplanuje zbyt duże przekroje spoin względem grubości ścianki, zwichrowanie cienkiego detalu staje się nieuniknione.
Kierunek oraz kolejność prowadzenia prac decydują o ostatecznym kształcie produktu. Spawanie materiału od środka ku krawędziom zewnętrznym lub wykonywanie ciągłego przetopu w jednym kierunku maksymalizuje ryzyko poważnej deformacji. Przy ocenie wykonalności zlecenia technolog bada układ wszystkich połączeń i weryfikuje zakładany rozkład naprężeń. Dopiero udana próba potwierdza, czy dany projekt nadaje się do bezpiecznego wdrożenia w ramach produkcji seryjnej.
Metody stabilizacji wymiarów w produkcji seryjnej
Rola oprzyrządowania i sekwencji łączenia
Utrzymanie powtarzalnych wymiarów w kolejnych sztukach serii wymaga wdrożenia rygorystycznych technik mocowania. Sczepy spawalnicze wykonane w regularnych odstępach precyzyjnie ustalają pozycję elementów i skutecznie ograniczają ich przemieszczenia przed właściwym spajaniem. Wykorzystanie specjalistycznych przyrządów z mocnym dociskiem odbiera nadmiar ciepła i stabilizuje zadaną geometrię przez cały cykl nagrzewania oraz chłodzenia.
Aluminiowe i miedziane bloki chłodzące, zintegrowane ze stołem roboczym, pełnią funkcję wydajnych radiatorów wysysających energię termiczną z delikatnego detalu. Naprzemienna kolejność pracy, polegająca na łączeniu krótkich odcinków z przeciwnych stron konstrukcji, świetnie równoważy rozkład naprężeń. W sytuacji braku fizycznej kontroli nad dociskiem głównym czynnikiem niszczącym płaskość stają się nierównomiernie rozłożone naprężenia resztkowe po ostygnięciu elementu. Te same zasady materiałoznawcze stosuje się przy zaawansowanym [zgrzewaniu punktowym blach], gdzie mniejszy dopływ ciepła z założenia ułatwia zachowanie geometrii.
Praktyka zakładów obróbki metali
W codziennej praktyce rynkowej zakładu ATR-METAL zachowanie płaskości cienkich konstrukcji z drutu i aluminium wymusza bezwzględne przestrzeganie reżimu technologicznego. Obsługa zleceń dla producentów mebli loftowych oraz detali przemysłowych opiera się na precyzyjnych maszynach i indywidualnie dopasowanych matrycach. Proces spawania aluminium w Częstochowie przy ulicy Warszawskiej uwzględnia budowę odpowiednich stanowisk mocujących dla każdego seryjnego detalu.
Produkcja nowoczesnych mebli, stelaży i zaawansowanych obudów nie toleruje odchyleń rzędu kilku milimetrów. Detale wychodzące z produkcji zachowują pełną zgodność z dokumentacją techniczną, co bezpośrednio gwarantuje gładki przebieg malowania proszkowego i bezproblemowy montaż końcowy.
Stabilność serii a przygotowanie procesu
Pomyślne realizowanie dużych serii produkcyjnych wynika z pełnej zgodności projektu, sposobu mocowania oraz sekwencji pracy z fizycznymi właściwościami aluminium. Korygowanie parametrów prądu czy prędkości posuwu drutu nie rekompensuje błędów popełnionych na etapie wczesnego przygotowania. Ograniczenie strefy odkształceń plastycznych wymaga świadomego zarządzania energią termiczną na każdym kroku realizacji zlecenia. Wdrożenie rygorystycznych procedur stabilizacyjnych i przemyślana kolejność łączenia chronią materiał przed utratą płaskości, zapewniając oczekiwaną jakość końcowego produktu bez konieczności jego kosztownego prostowania.
Kategorie artykułów
Polecane artykuły

Jakie techniki wykorzystuje się w aranżacji przestrzeni muzealnych?

Najważniejsze korzyści korzystania z usług biura rachunkowego

Czy trzylatek potrafi grać w gry planszowe?
